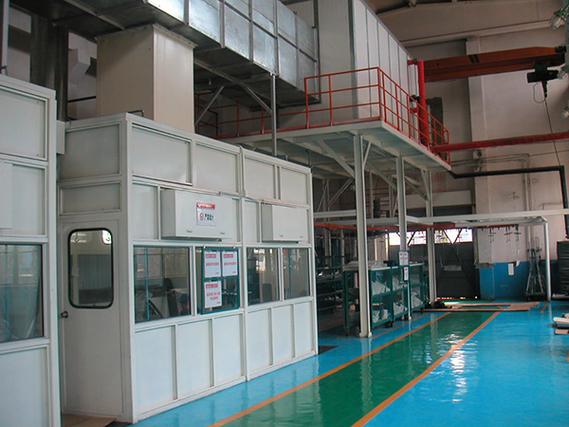
汽车轮毂全自动静电粉末涂装流水线 涂装设备厂家的专业设计之道
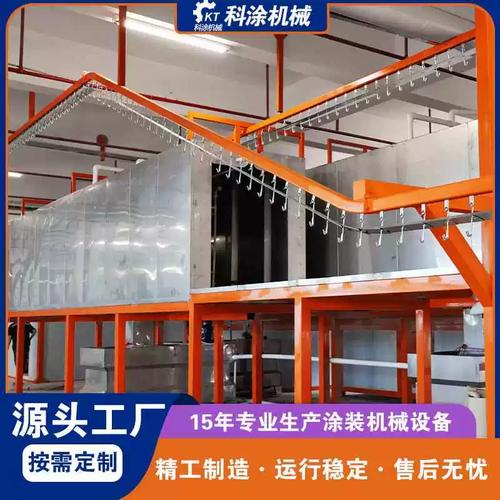
在汽车零部件制造领域,轮毂的表面处理不仅关乎外观品质,更直接影响其耐腐蚀性、耐磨性和使用寿命。随着汽车工业向轻量化、个性化与环保化方向发展,传统的手工喷涂和溶剂型涂料正被高效、节能、低排放的静电粉末涂装技术所取代。作为专业的涂装设备厂家,如何设计一条稳定、高效、智能的汽车轮毂全自动静电粉末涂装流水线,成为衡量其技术实力与行业经验的关键标尺。
一、为什么轮毂涂装需要全自动静电粉末流水线?
汽车轮毂具有形状复杂(多辐条、深凹槽)、批量大、颜色多样等特点。传统人工喷涂存在膜厚不均、粉末浪费大、生产效率低、涂层附着力不稳定等问题。静电粉末涂装利用高压静电使粉末带电并吸附于接地轮毂表面,具有以下几大优势:
- 高利用率:未吸附粉末可回收再利用,材料利用率可达95%以上。
- 涂层性能优异:一次成膜厚度可达60-120μm,附着力、耐候性、抗石击性远超液体涂料。
- 环保节能:无溶剂挥发(VOC趋零),固化能耗低,符合国家双碳政策。
- 自动化程度高:配合输送链、机器人、往复机,可实现全流程无人化连续生产。
二、全自动静电粉末涂装流水线的核心工艺流程
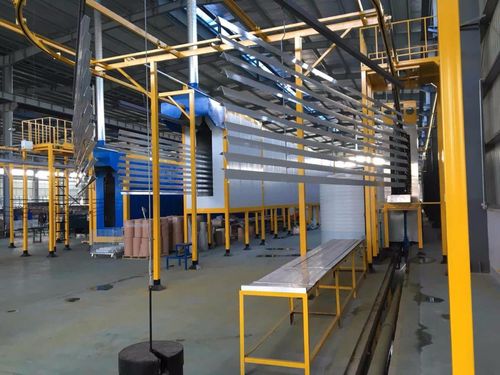
专业涂装设备厂家通常按以下逻辑分段设计整线:
- 前处理段
- 预脱脂 → 主脱脂 → 水洗 → 表调 → 磷化(或陶化) → 水洗 → 纯水洗 → 吹水 → 烘干
- 目的:去除轮毂表面油污、氧化皮,形成转化膜,增强粉末附着力和防腐能力。
- 粉末喷涂段
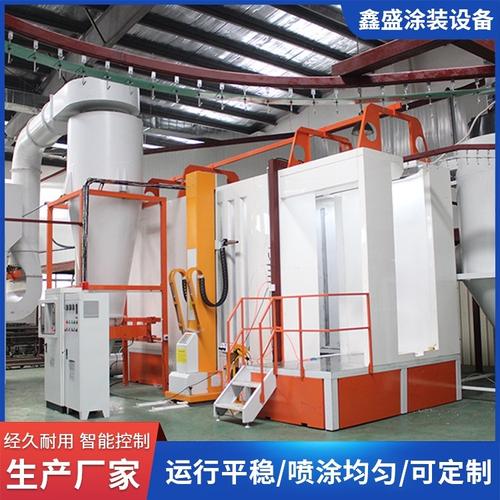
- 上件 → 静电除尘 → 自动喷房(配往复机或6轴机器人) → 补喷室(人工或自动) → 回收系统
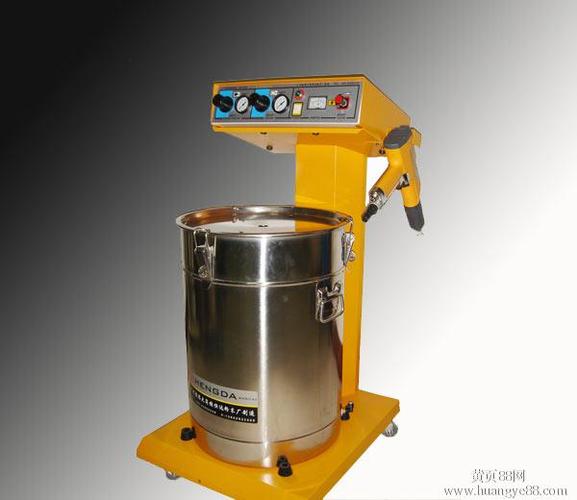
- 关键设备:高压静电喷枪、供粉中心、旋风/滤芯回收装置、防爆照明与消防系统。
- 固化段
- 固化炉(燃气/电/导热油加热) → 保温段 → 强冷段
- 典型条件:180-200℃ × 15-20分钟(视粉末类型而定)。
- 下件与检测段
- 自然冷却 → 外观检查 → 膜厚检测 → 附着力/冲击测试(抽检) → 包装
三、专业设计的关键要点
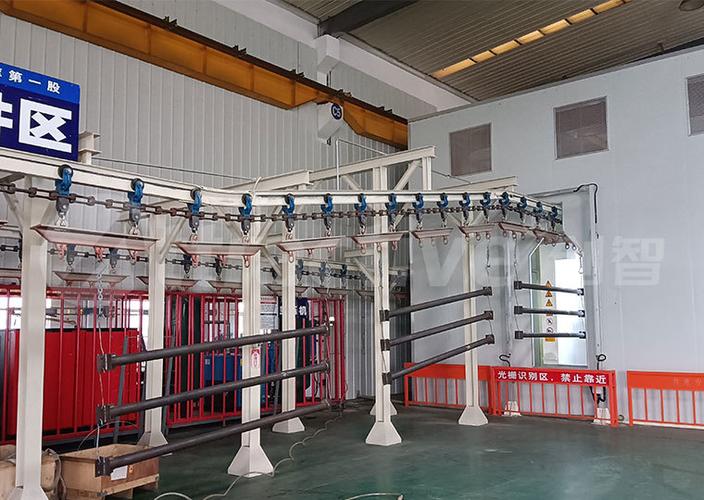
1. 输送系统选型
轮毂重量差异大(铝合金约8-15kg,钢轮毂更重),且需要旋转喷涂。常用方案:
- 悬挂链 + 自转机构:成本低,适合大批量单一品种。
- 积放链 + 旋转吊具:灵活性强,可实现喷涂时轮毂自转,消除法拉第屏蔽效应。
- 地轨台车或AGV:用于超高柔性或重载场合。
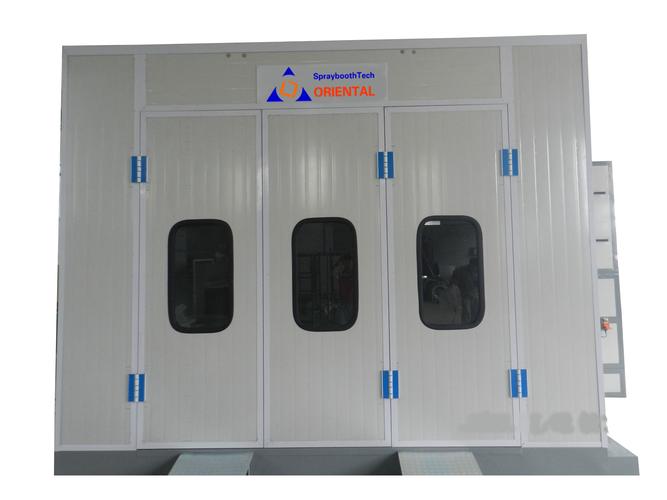
2. 喷房与回收设计
- 喷房内风速需控制在0.4-0.6m/s,既要保证粉末不外溢,又要避免吹散粉末云。
- 回收系统选择:旋风+二级滤芯可获得99%以上回收率;单级滤芯适合换色频繁的场景,但粉末利用率略低。
- 快换式供粉中心,支持10分钟内完成颜色切换,适配多品种混线。
3. 静电喷枪与轨迹编程
- 针对轮毂辐条间隙小的特点,采用高压静电(60-100kV) + 低流量雾化,并编程“仿形+往复”轨迹。
- 机器人喷涂时,应采用离线编程+视觉定位,保证每只轮毂内外表面膜厚均匀。
4. 固化炉节能设计
- 采用桥式炉口+热风循环风幕,减少热量损失。
- 余热回收装置预热前处理热水或新鲜空气,综合节能15-25%。
5. 智能化控制系统
- PLC + 触摸屏 + 变频器,实时监控温度、链速、喷枪电压/电流、供粉气压。
- 接入MES系统,记录每只轮毂的涂装参数,实现质量追溯。
四、如何选择专业的涂装设备厂家
- 看案例:是否交付过3条以上轮毂全自动粉末线。
- 看前处理与固化炉设计能力:这两处决定了80%的涂层质量。
- 看换色速度与粉末回收率:能提供300%换色效率方案的厂家更具竞争力。
- 看售后服务与备件供应:喷涂核心部件(喷枪、高压模块)的生命周期成本需提前评估。
- 看环保合规性:是否配套废气处理(除尘+活性炭/催化燃烧)以满足当地排放标准。
五、
汽车轮毂全自动静电粉末涂装流水线并非“标准设备”的简单堆砌,而是前处理化学、空气动力学、静电学、传动控制与热能工程的系统集成。一个真正专业的涂装设备厂家,应当从轮毂的具体材质、产量节拍、颜色种类和厂房条件出发,提供定制化方案与全生命周期服务。只有深度理解粉末涂装工艺的厂家,才能帮助客户实现——零瑕疵涂层、低成本运行、绿色智能生产。
如若转载,请注明出处:http://www.ychktz.com/product/38.html
更新时间:2026-11-01 09:21:58